Что включает толщинометрия металла и какие объекты можно обследовать?
Толщинометрия металла представляет собой комплекс инструментальных измерений, предназначенных для определения фактической толщины элементов конструкций без их разрушения и демонтажа. Услуга применяется при технической диагностике оборудования, зданий и сооружений, где важно установить степень износа основного металла, выявить локальное утонение и оценить соответствие требованиям нормативной документации. В зависимости от технического задания выполняется контроль котлов, трубопроводов, резервуаров, емкостей, металлоконструкций, технологических аппаратов, опор, площадок, лестниц и других изделий из стали, чугуна или цветных сплавов.
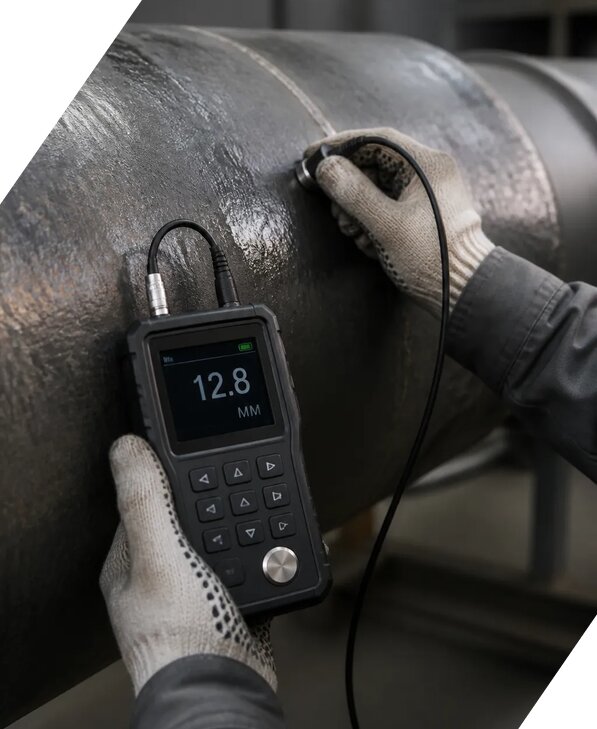
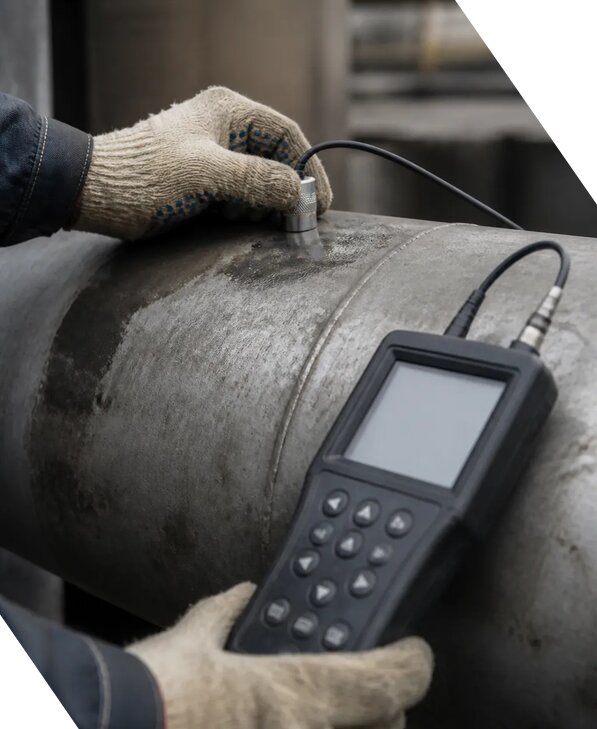
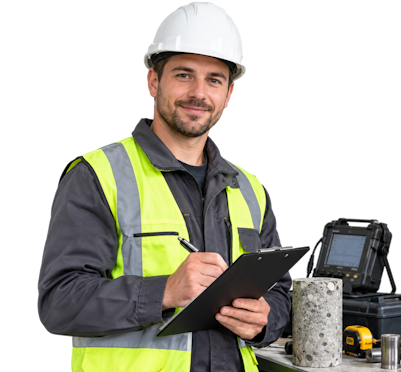
Основной метод обследования основан на применении ультразвукового толщиномера. Прибор направляет сигнал в металл, фиксирует время прохождения ультразвука и рассчитывает фактическую толщину стенки. Перед началом работ специалисты изучают проектные материалы, паспорт оборудования, сведения о предыдущих обследованиях и условия эксплуатации. Затем определяется сетка измерений, подготавливаются точки измерения, удаляются загрязнения, рыхлая коррозия, окалина и отслаивающиеся покрытия.
При обследовании резервуара особое внимание уделяется днищу, нижнему поясу стенки, сварным соединениям, местам контакта с опорами и зонам скопления влаги. Контроль днища резервуара позволяет обнаружить участки внутренней и наружной коррозии, которые не всегда заметны при визуальном контроле. Для труб определяется толщина трубы по сечениям, включая наиболее нагруженные, изгибаемые и подверженные коррозионному воздействию участки. По результатам работ формируются протокол результатов и техническое заключение с указанием измеренных значений, минимальной толщины, выявленных дефектов и рекомендаций по дальнейшей эксплуатации. Стоимость обследования рассчитывается с учетом объема работ и может составлять от 5079 руб/м².
Каким оборудованием выполняются измерения толщины металла и насколько точны результаты?
Для проведения работ используется современное измерительное оборудование, прежде всего ультразвуковой толщиномер с подходящими преобразователями, диапазоном измерений и настройками под конкретную марку металла и предполагаемый диапазон толщин. При необходимости применяются контактные жидкости, калибровочные образцы, эталонные меры и вспомогательные инструменты для подготовки поверхности. Испытательное оборудование подбирается таким образом, чтобы обеспечить устойчивый акустический контакт и получить достоверный сигнал даже на элементах со сложной геометрией.
Перед началом инструментальные измерения проходят проверку и настройку по образцам известной толщины. Специалист учитывает скорость распространения ультразвука в материале, состояние поверхности, наличие защитного покрытия, кривизну изделия и возможное расслоение металла. Погрешность измерений зависит не только от характеристик прибора, но и от шероховатости, коррозионных повреждений, доступа к поверхности, температуры и правильности размещения преобразователя. Поэтому при сомнительных показаниях выполняются повторные замеры, очистка участка, увеличение количества точек или применение другого преобразователя.
Результаты измерений фиксируются по каждой точке с привязкой к схеме обследуемого объекта. Такой подход позволяет сравнить фактические значения с проектной или номинальной толщиной, определить минимальную толщину и рассчитать интенсивность утонения при наличии архивных данных. При обследовании сварных соединений измерения выполняются рядом со швом и в прилегающих участках, включая зону термического влияния, поскольку именно там могут развиваться локальные коррозионные процессы и технологические дефекты. Полученные данные используются для контроля качества, подготовки протокола результатов и оформления технического заключения. В документах указываются примененная методика проведения, тип прибора, условия работ, выявленные ограничения и выводы о соответствии требованиям.
Как определяется сетка измерений и минимальная толщина конструкции?
Сетка измерений формируется до начала обследования на основании технического задания, назначения объекта, его конструкции, условий эксплуатации, расчетной толщины и истории предыдущих повреждений. Универсальное одинаковое количество точек для всех изделий не применяется, поскольку резервуар, трубопровод, котел и строительная металлоконструкция имеют разные зоны риска. На первоначальном этапе специалисты изучают чертежи, паспорт, ремонтные ведомости, сведения о рабочей среде, температуре, давлении и ранее выявленной коррозии. После этого выбираются участки для регулярных замеров и зоны дополнительного контроля.
В стандартную сетку могут входить точки по продольным и поперечным сечениям, участки возле сварных соединений, места крепления, опор, фланцев, ребер жесткости, отверстий и переходов геометрии. При контроле металлоконструкций отдельно проверяются элементы, подверженные атмосферному воздействию, застою воды и механическим нагрузкам. При обследовании трубопроводов контролируется толщина трубы на прямых участках, в отводах, нижних образующих, местах под теплоизоляцией и вблизи сварных стыков. Для котлов повышенное внимание уделяется зонам нагрева, экранным поверхностям, коллекторам и участкам, где возможно образование отложений или питтинговой коррозии.
На каждом участке выполняются натурные измерения, а при обнаружении сниженных значений количество точек увеличивается. Минимальная толщина определяется не по одному случайному показанию, а с учетом повторных замеров и сопоставления соседних значений. Локальное утонение оценивается отдельно от общего равномерного износа. При необходимости составляется карта коррозии, на которой обозначаются координаты дефектов, размеры поврежденных зон и фактические значения толщины. Далее проводится сравнение с проектными данными, расчетным минимумом и требованиями нормативной документации. Такой анализ позволяет определить остаточный ресурс, необходимость ремонта, ограничения режима эксплуатации или проведения дополнительных исследований методами неразрушающего контроля. Все выводы отражаются в протоколе результатов и техническом заключении.
Проводится ли толщинометрия сварных соединений и зон коррозии отдельно?
Да, при необходимости толщинометрия включает отдельный контроль сварных соединений, околошовных участков и зон, где вероятно развитие локальной коррозии. Измерение только по центральной части листа или трубы не всегда позволяет объективно оценить состояние объекта, поскольку дефекты часто формируются в местах изменения структуры металла, концентрации напряжений, нарушения защитного покрытия и скопления влаги. Поэтому методика проведения разрабатывается с учетом конструкции, материала, условий эксплуатации и результатов визуального контроля.
В зоне сварных соединений измерения выполняются по основному металлу с обеих сторон шва, в зоне термического влияния и на прилегающих участках. Количество точек зависит от длины соединения, его доступности, характера нагрузки и наличия признаков коррозии, подрезов, наплывов, трещин или деформаций. Ультразвуковой толщиномер позволяет выявить утонение стенки, однако он не заменяет другие методы, если требуется обнаружить внутренние несплошности сварного шва, трещины или непровары. В таких случаях может быть рекомендован дополнительный лабораторный контроль, ультразвуковая дефектоскопия, капиллярный или магнитопорошковый контроль.
При обследовании резервуаров отдельное внимание уделяется днищу, нижней части корпуса, местам возле патрубков, лестниц, опор и внутренних перегородок. Контроль днища резервуара помогает определить участки питтинга и неравномерного износа, которые могут привести к потере герметичности. На трубопроводах проверяются зоны под хомутами, изоляцией, в местах прохода через перекрытия и около опор. Все выявленные участки наносятся на карту коррозии, а показатели сопоставляются с номинальной и минимально допустимой толщиной. Если обнаружено критическое утонение, техническое заключение содержит рекомендации по ремонту, замене элемента, снижению нагрузки или ограничению эксплуатации. Такой порядок обеспечивает полноценный контроль качества и позволяет использовать данные для планирования технического обслуживания.
Какие документы оформляются по итогам толщинометрии и как используются результаты?
По итогам толщинометрии оформляется комплект документов, состав которого определяется техническим заданием, назначением объекта и требованиями нормативной документации. Основным результатом являются протокол результатов с перечнем точек, фактическими значениями толщины, датой измерений, характеристиками объекта, сведениями об использованном приборе и условиями проведения работ. К протоколу может прилагаться схема с координатами точек, фотофиксация, таблица сопоставления номинальной и фактической толщины, а также карта коррозии с выделением зон локального утонения.
По крупным объектам подготавливается техническое заключение. В нем описываются исходные данные, методика проведения, объем обследования, состояние поверхности, примененное измерительное оборудование, выявленные дефекты и ограничения, которые могли повлиять на точность. Отдельно указывается минимальная толщина, характер износа, наличие неравномерной коррозии и результаты сравнения с допустимыми значениями. Если имеются архивные данные за предыдущие годы, специалисты оценивают динамику утонения и рассчитывают предполагаемый остаточный ресурс. Такой расчет выполняется с учетом периода эксплуатации, скорости коррозии, условий работы и запаса до предельного состояния.
Документы используются для технической диагностики, планирования ремонта, подтверждения возможности дальнейшей эксплуатации, подготовки дефектной ведомости и принятия решений по замене отдельных элементов. Они также могут потребоваться при производственном контроле, экспертизе промышленной безопасности, вводе оборудования после ремонта, страховом обследовании и внутреннем аудите состояния основных фондов. Работы выполняются с учетом требований к лабораторному контролю и правилам оформления измерительной документации. специалисты компании ЭкспертизаРоссия проводят обследования в Карасуке и на объектах в Новосибирской области, а запрос на расчет объема работ можно направить Бориславу Валерьевичу. Компания работает Пн-Пт 09-18 Сб-Вс вых.. При заказе услуги под ключ скидка от 15 процентов. С 2013 года по 2026 выполнено более 2564 заказов. Для уточнения организационных вопросов используется телефон +7 931 105-63-33.